Плотность армирования рукава: экструзия, вязание и плетение
Высокая или низкая продольная плотность — это не параметр экструдера. Это свойство слоя армирования. Чтобы задать её правильно, разделите то, что контролирует экструзионная линия, и то, что контролирует вязальная или плетельная машина.
Три процесса — три разные задачи
Экструдированная резиновая трубка задаёт внутренний диаметр, стенку и состав смеси. Вязаный или плетёный слой добавляет прочность, формоустойчивость и стойкость к давлению или истиранию. Эти три процесса взаимодействуют, но управляют разными параметрами.
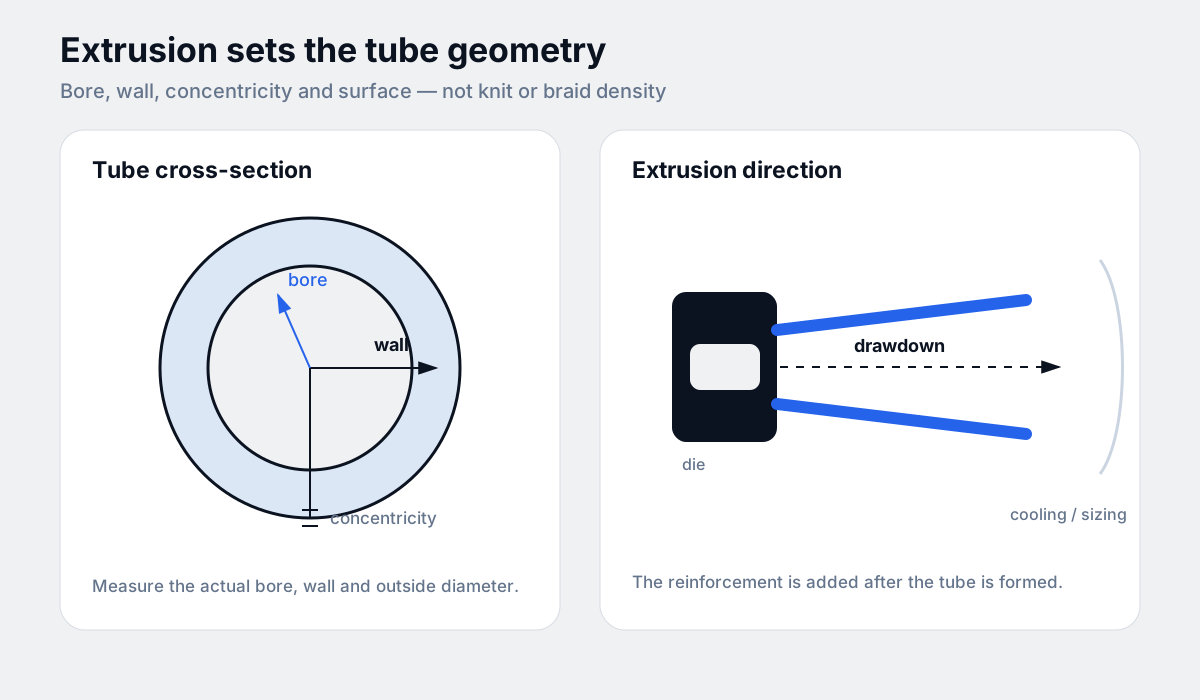
- Экструзия: внутренний диаметр, толщина стенки, концентричность, поверхность и распределение смеси.
- Вязание: структура петель, число игл, плотность петельных рядов по длине и гибкость.
- Плетение: число веретен, траектория нити, угол плетения и покрытие.
Что означают «высокая» и «низкая» продольная плотность
В армированном рукаве продольная плотность описывает, сколько армирования уложено вдоль оси рукава. Для вязаного слоя её часто выражают числом петельных рядов на единицу длины, для плетёного — шагом плетения и покрытием. Поперечная плотность описывает, сколько петельных столбиков или траекторий нити проходит по окружности.
Слова «высокая» и «низкая» полезны только тогда, когда указаны единица измерения и направление. Плотное вязание по длине — это не то же самое, что большое число игл по окружности, и ни один из этих параметров сам по себе не говорит о рабочем давлении готового рукава.
Экструзия задаёт трубку, а не плотность вязания
Экструдер контролирует невулканизированную трубку: внутренний диаметр, стенку, концентричность и поверхность. Конструкция фильеры, скорость линии, вытяжка и охлаждение влияют на трубку и ориентацию смеси. Они не задают число игл в вязальной машине или число веретен на плетельной машине.
Если в спецификации указана «высокая продольная плотность», но описана только экструзия, требование неполное. Укажите, относится ли плотность к вязаному слою, плетёному слою или к готовому рукаву, и направление измерения.
Вязание: число игл и продольная плотность
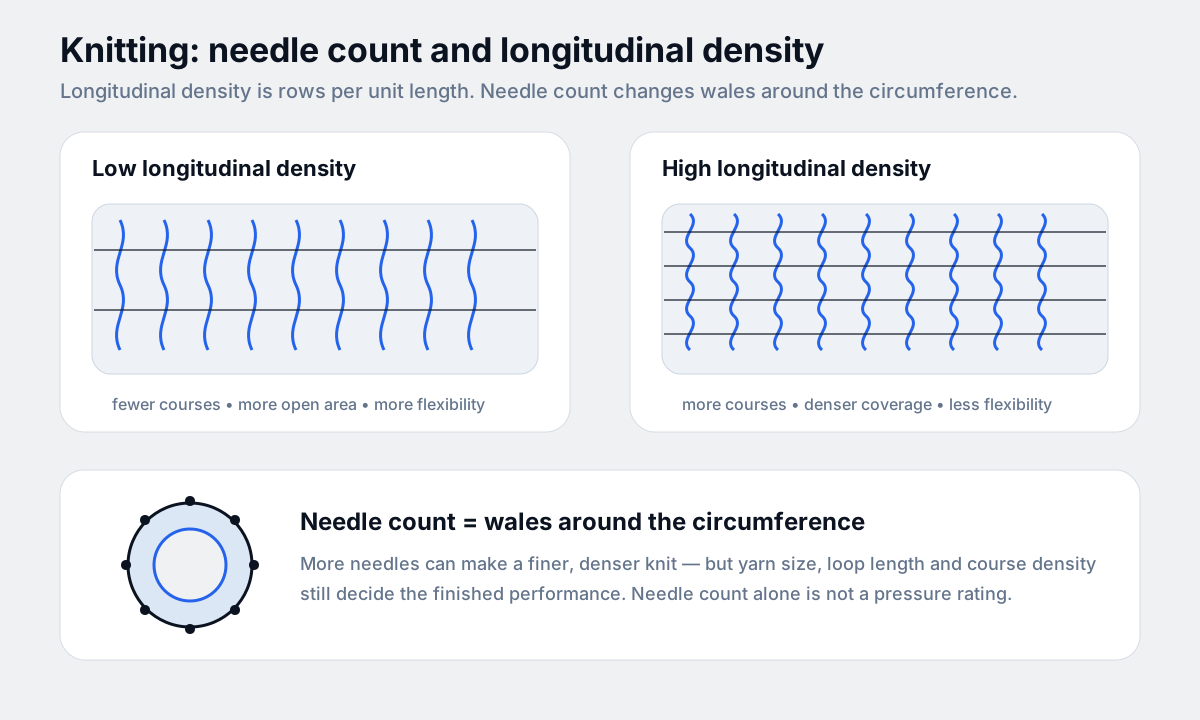
Число игл — это количество игл по окружности вязального цилиндра. Оно задаёт число петельных столбиков по окружности рукава и диапазон диаметров, которые машина может эффективно перекрывать. Больше игл может дать более мелкую и плотную структуру по окружности, но результат также зависит от толщины нити, длины петли, плотности рядов и диаметра оправки.
Продольная плотность в основном определяется числом петельных рядов на единицу длины: насколько плотно ряды петель идут друг за другом вдоль рукава. Более высокая плотность рядов может улучшить покрытие и формоустойчивость, но также снизить гибкость, увеличить вес и замедлить производство. Более низкая плотность может быть гибче, но оставить больше открытых участков и меньше поддержки под давлением.
Одно только число игл не является рабочим давлением. Два вязаных слоя с одинаковым числом игл могут вести себя по-разному, если изменить нить, длину петли или плотность рядов.
Плетение: число веретен, угол и покрытие
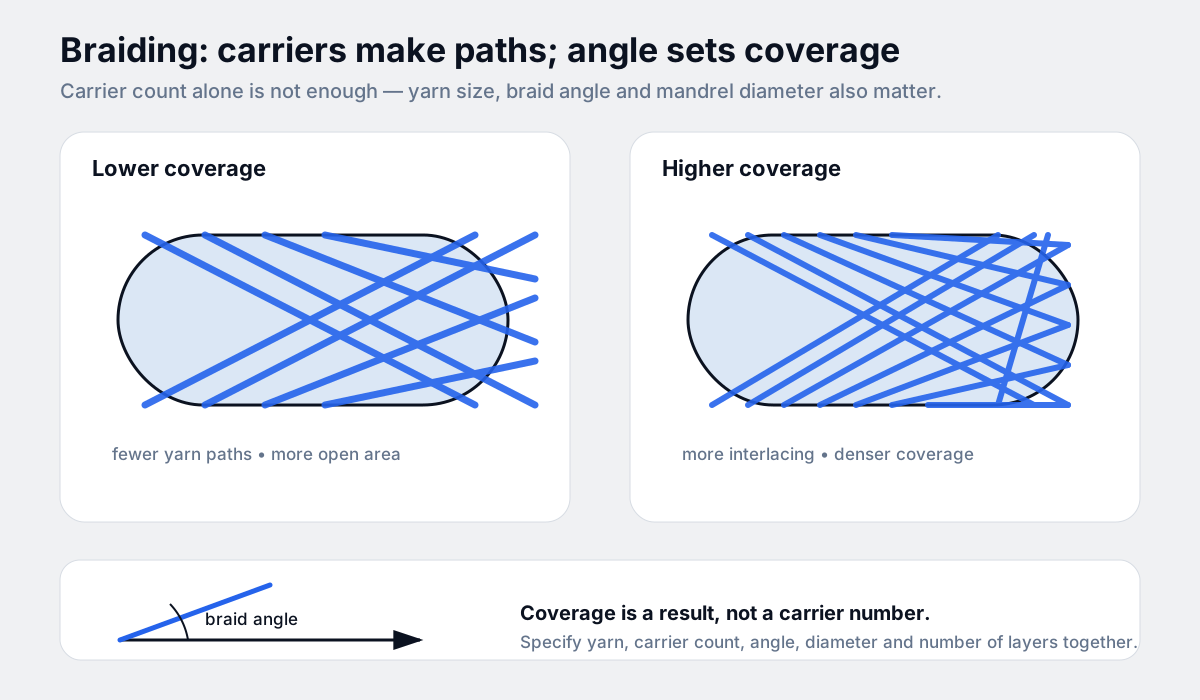
На плетельной машине число веретен — это количество бобин с нитью, движущихся вокруг оправки. Оно влияет на то, сколько траекторий нити пересекается в плетении и какое покрытие может создать слой. Большее число веретен может обеспечить более плотную или более переплетённую структуру, но конечный результат также зависит от толщины нити, угла плетения, диаметра оправки и числа слоёв.
Угол плетения важен не меньше числа веретен. Более крутой угол меняет покрытие, удлинение и реакцию армирования на давление; более пологий угол меняет те же свойства в другую сторону. Числа веретен без угла и спецификации нити недостаточно, чтобы сравнивать две конструкции.
Больше армирования не всегда лучше. Оно может повысить стойкость к давлению или истиранию, но также снизить гибкость, увеличить вес и стоимость, усложнить сборку. Правильная плотность — та, которая соответствует условиям работы без излишнего запаса.
Как задать армирование без догадок
Пришлите чертёж или образец рукава и укажите конструкцию, которую нужно повторить. Полезная спецификация включает:
- Внутренний диаметр и толщина стенки рукава, а также фактический наружный диаметр, если он есть.
- Тип армирования: вязаное, плетёное, спиральное или комбинация.
- Направление плотности: продольное, поперечное или оба.
- Число игл или веретен только если оно уже задано существующей деталью.
- Тип, номер и структура нити, если известно.
- Рабочее давление, пиковое давление и вакуум.
- Температура, среда и срок службы.
- Гибкость, радиус изгиба и способ сборки.
Если число не задано, подтвердите его по образцу или чертежу. Не переносите число игл или веретен с рукава другого диаметра и не предполагайте, что покрытие будет таким же. Общую картину отказов см. в статье почему рукава выходят из строя.
Главное: задавайте слой, а не только машину
Экструзию, вязание и плетение часто обсуждают вместе, потому что они идут друг за другом, но они отвечают на разные вопросы. Экструзия задаёт трубку. Вязание и плетение задают армирование. Нужная плотность — результат нити, настройки машины и условий работы, а не одно число на пульте управления.
| Процесс | Основные параметры | Что он не показывает |
|---|---|---|
| Экструзия | Внутренний диаметр, стенка, концентричность, смесь, вытяжка и охлаждение | Плотность петельных рядов или число веретен |
| Вязание | Число игл, петельные столбики, ряды на единицу длины, нить и длина петли | Рабочее давление само по себе |
| Плетение | Число веретен, угол плетения, толщина нити, диаметр оправки и число слоёв | Покрытие на другом диаметре без повторной проверки |
Если запомнить только одно: укажите направление и единицу плотности, назовите процесс армирования и пришлите образец или чертёж. Этого достаточно, чтобы завод подобрал конструкцию, а не угадывал по числу игл или веретен.
Продукция
Пришлите чертёж, фото с линейкой или старый образец. Мы подтвердим рукав, армирование и направление плотности перед расчётом.