Schlauchverstärkung: Extrusion, Stricken und Flechten erklärt
Eine hohe oder niedrige Längsdichte ist keine Einstellung an der Extruderanlage. Sie ist eine Eigenschaft der Verstärkungsschicht. Um sie sinnvoll zu spezifizieren, trennen Sie, was die Extrusionslinie steuert, von dem, was die Strick- oder Flechtmaschine steuert.
Drei Prozesse, drei unterschiedliche Aufgaben
Ein extrudierter Gummischlauch legt Innendurchmesser, Wand und Mischung fest. Eine gestrickte oder geflochtene Schicht ergänzt Festigkeit, Formstabilität und Widerstand gegen Druck oder Abrieb. Die drei Prozesse greifen ineinander, steuern aber nicht dieselben Variablen.
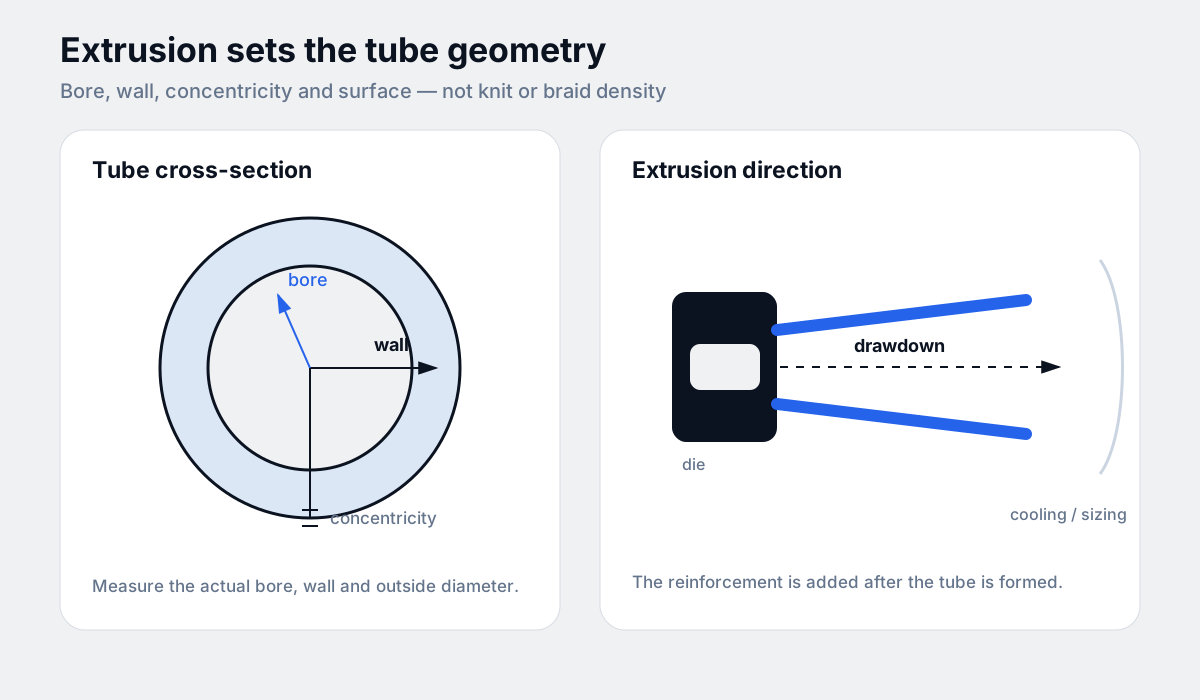
- Extrusion: Innendurchmesser, Wanddicke, Rundlauf, Oberfläche und Mischungsverteilung.
- Stricken: Maschenstruktur, Nadelzahl, Maschenreihen pro Längeneinheit und Flexibilität.
- Flechten: Spindelzahl, Fadenweg, Flechtwinkel und Deckung.
Was „hohe“ und „niedrige“ Längsdichte bedeuten
Bei einem verstärkten Schlauch Längsdichte beschreibt, wie viel Verstärkung entlang der Schlauchachse gepackt ist. Sie wird häufig als Maschenreihen pro Längeneinheit bei einer Strickware oder als Flechtsteigung und Deckung bei einer Flechtware angegeben. Querdichte beschreibt, wie viele Maschenstäbe oder Fadenwege um den Umfang laufen.
Die Wörter „hoch“ und „niedrig“ sind nur nützlich, wenn Einheit und Richtung angegeben sind. Eine dichte Strickware in Längsrichtung ist nicht dasselbe wie eine hohe Nadelzahl um den Umfang, und keines von beiden allein sagt etwas über den Druckwert des fertigen Schlauchs aus.
Die Extrusion legt den Schlauch fest, nicht die Strickdichte
Der Extruder steuert den unvulkanisierten Schlauch: Innendurchmesser, Wand, Rundlauf und Oberfläche. Düsenform, Liniegeschwindigkeit, Verstreckung und Kühlung beeinflussen den Schlauch und die Orientierung der Mischung. Sie legen weder die Nadelzahl einer Strickmaschine noch die Spindelzahl einer Flechtmaschine fest.
Wenn eine Spezifikation „hohe Längsdichte“ nennt, aber nur den Extruder beschreibt, ist die Anforderung unvollständig. Geben Sie an, ob die Dichte zur Strickware, zur Flechtware oder zum fertigen Schlauch gehört, und in welche Richtung gemessen wird.
Stricken: Nadelzahl und Längsdichte
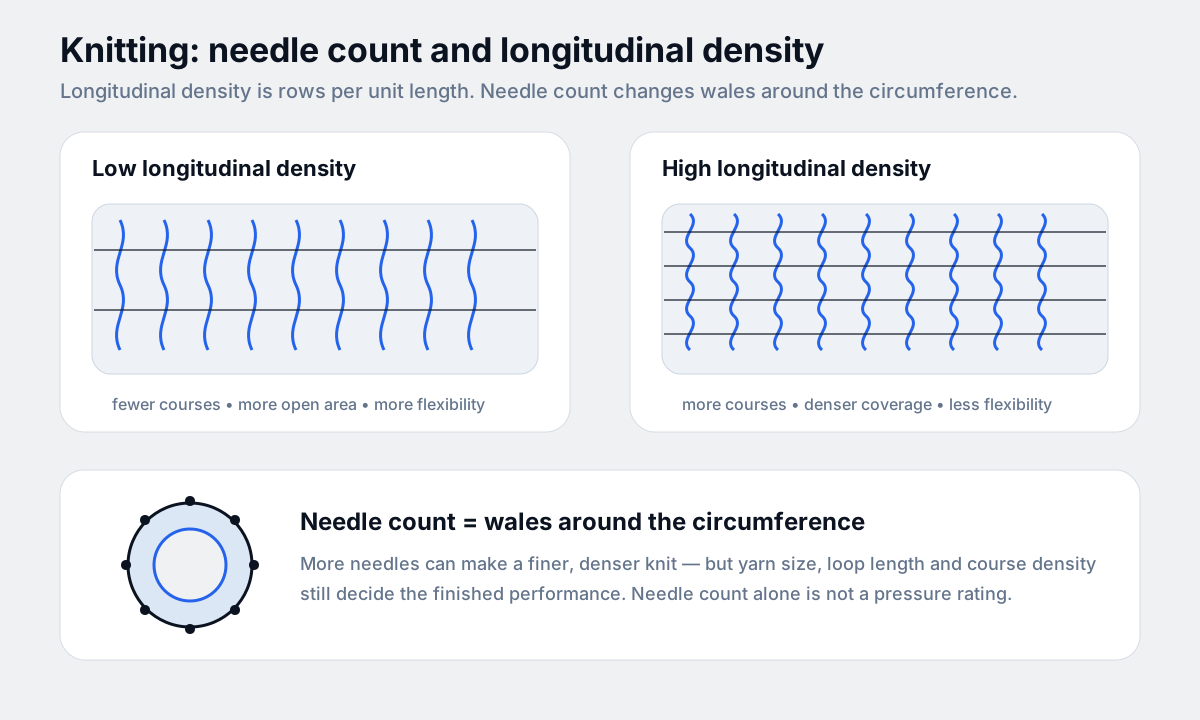
Die Nadelzahl ist die Anzahl der Nadeln am Strickzylinder. Sie bestimmt die Anzahl der Maschenstäbe um den Schlauch und damit den Durchmesserbereich, den die Maschine wirtschaftlich abdecken kann. Mehr Nadeln können eine feinere, dichtere Struktur um den Umfang ergeben, aber das Ergebnis hängt auch von Fadenstärke, Maschenlänge, Maschenreihendichte und Dornendurchmesser ab.
Die Längsdichte wird hauptsächlich über die Maschenreihen pro Längeneinheit gesteuert: wie eng die Maschenreihen entlang des Schlauchs aufeinander folgen. Eine höhere Maschenreihendichte kann Deckung und Formstabilität verbessern, aber auch die Flexibilität verringern, das Gewicht erhöhen und die Produktion verlangsamen. Eine niedrigere Dichte kann flexibler sein, lässt aber möglicherweise mehr offene Fläche und weniger Stützung unter Druck.
Die Nadelzahl allein ist kein Druckwert. Zwei Strickwaren mit gleicher Nadelzahl können sich unterschiedlich verhalten, wenn Faden, Maschenlänge oder Maschenreihendichte geändert werden.
Flechten: Spindelzahl, Winkel und Deckung
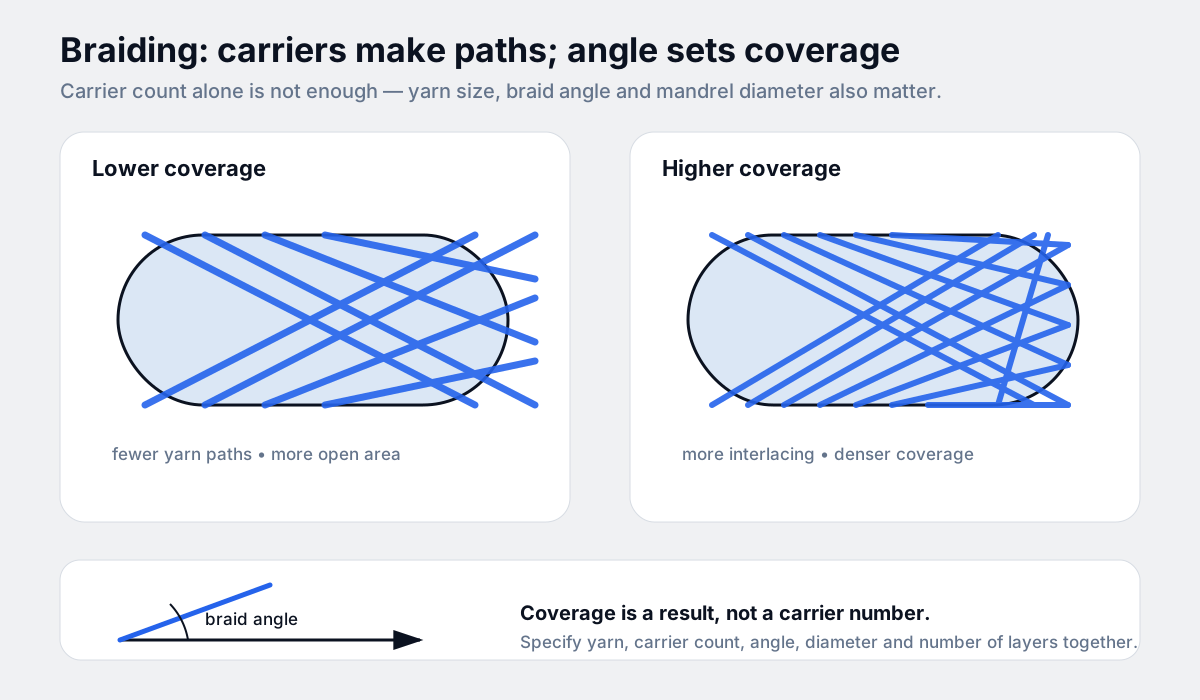
Bei einer Flechtmaschine ist die Spindelzahl die Anzahl der Fadenspulen, die um den Dorn laufen. Sie beeinflusst, wie viele Fadenwege sich im Geflecht kreuzen und wie viel Deckung die Schicht erzeugen kann. Eine höhere Spindelzahl kann eine dichtere oder stärker verzahnte Struktur ermöglichen, aber das Endergebnis hängt auch von Fadenstärke, Flechtwinkel, Dornendurchmesser und Anzahl der Lagen ab.
Der Flechtwinkel ist genauso wichtig wie die Spindelzahl. Ein steilerer Winkel verändert Deckung, Dehnung und die Reaktion der Verstärkung auf Druck; ein flacherer Winkel verändert dieselben Eigenschaften in die andere Richtung. Die Spindelzahl ohne Winkel und Fadenspezifikation reicht nicht aus, um zwei Konstruktionen zu vergleichen.
Mehr Verstärkung ist nicht automatisch besser. Sie kann den Druck- oder Abriebwiderstand verbessern, aber auch die Flexibilität verringern, Gewicht und Kosten erhöhen und die Montage erschweren. Die richtige Dichte ist die, die die Einsatzbedingung erfüllt, ohne das Bauteil zu überdimensionieren.
Verstärkung ohne Rätselraten spezifizieren
Senden Sie die Schlauchzeichnung oder ein Muster und nennen Sie die Konstruktion, die Sie nachbilden möchten. Eine brauchbare Spezifikation enthält:
- Innendurchmesser und Wanddicke des Schlauchs, mit dem tatsächlichen Außendurchmesser, falls verfügbar.
- Verstärkungsart: Strickware, Flechtware, Spirale oder eine Kombination.
- Richtung der Dichte: längs, quer oder beides.
- Nadelzahl oder Spindelzahl nur wenn sie durch das vorhandene Teil bereits festgelegt ist.
- Fadenart, Fadenstärke und Aufbau, falls bekannt.
- Betriebsdruck, Spitzendruck und Vakuum.
- Temperatur, Medium und Lebensdauer.
- Flexibilität, Biegeradius und Montageart.
Wenn ein Wert nicht festgelegt ist, bestätigen Sie ihn anhand des Musters oder der Zeichnung. Übernehmen Sie keine Nadel- oder Spindelzahl von einem Schlauch mit anderem Durchmesser und gehen Sie nicht davon aus, dass die Deckung gleich bleibt. Für das größere Bild der Ausfälle siehe warum Schläuche ausfallen.
Fazit: Spezifizieren Sie die Schicht, nicht nur die Maschine
Extrusion, Stricken und Flechten werden oft zusammen besprochen, weil sie aufeinander folgen, beantworten aber unterschiedliche Fragen. Die Extrusion legt den Schlauch fest. Stricken und Flechten legen die Verstärkung fest. Die benötigte Dichte ergibt sich aus Faden, Maschineneinstellung und Einsatzbedingung — nicht aus einer einzelnen Zahl an einem Bedienfeld.
| Prozess | Wesentliche Variablen | Was er nicht aussagt |
|---|---|---|
| Extrusion | Innendurchmesser, Wand, Rundlauf, Mischung, Verstreckung und Kühlung | Maschenreihendichte oder Spindelzahl |
| Stricken | Nadelzahl, Maschenstäbe, Maschenreihen pro Längeneinheit, Faden und Maschenlänge | Druckwert allein |
| Flechten | Spindelzahl, Flechtwinkel, Fadenstärke, Dornendurchmesser und Anzahl der Lagen | Deckung auf einem anderen Durchmesser ohne erneute Prüfung |
Wenn Sie sich nur eines merken: Geben Sie Richtung und Einheit der Dichte an, nennen Sie das Verstärkungsverfahren und senden Sie Muster oder Zeichnung. Damit hat die Fabrik genug Informationen, um die Konstruktion nachzubilden, statt aus einer Nadel- oder Spindelzahl zu raten.
Produkte
Senden Sie eine Zeichnung, ein Foto mit Lineal oder das alte Muster. Wir bestätigen Schlauch, Verstärkung und Dichtrichtung vor dem Angebot.