Densité de renfort du tuyau : extrusion, tricotage et tressage
Une densité longitudinale haute ou basse n'est pas un réglage de l'extrudeuse. C'est une propriété de la couche de renfort. Pour la spécifier utilement, séparez ce que contrôle la ligne d'extrusion de ce que contrôle la machine de tricotage ou de tressage.
Trois procédés, trois métiers différents
Un tube en caoutchouc extrudé définit l'alésage, la paroi et le mélange. Une couche tricotée ou tressée ajoute de la résistance, du maintien de forme et une résistance à la pression ou à l'abrasion. Les trois procédés interagissent, mais ne contrôlent pas les mêmes variables.
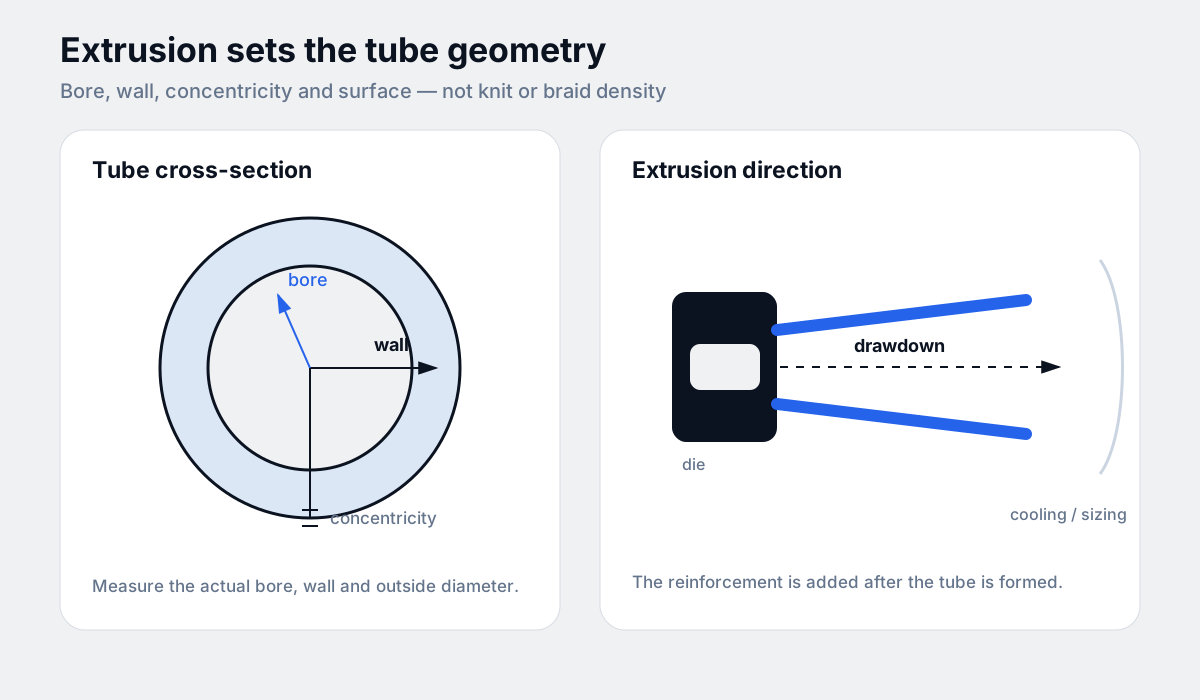
- Extrusion : alésage, épaisseur de paroi, concentricité, surface et répartition du mélange.
- Tricotage : structure de maille, nombre d'aiguilles, rangées par unité de longueur et flexibilité.
- Tressage : nombre de fuseaux, trajet du fil, angle de tressage et couverture.
Ce que signifient « haute » et « basse » densité longitudinale
Dans un tuyau renforcé, la densité longitudinale décrit la quantité de renfort répartie le long de l'axe du tuyau. Elle est souvent exprimée en rangées par unité de longueur pour un tricot, ou en pas de tressage et couverture pour un tressage. La densité transversale décrit le nombre de colonnes de mailles ou de trajets de fil sur la circonférence.
Les mots « haute » et « basse » ne sont utiles que si l'unité et la direction sont indiquées. Un tricot dense dans le sens de la longueur n'est pas la même chose qu'un nombre élevé d'aiguilles sur la circonférence, et aucun des deux ne suffit à lui seul à donner la pression de service du tuyau fini.
L'extrusion définit le tube, pas la densité du tricot
L'extrudeuse contrôle le tube non vulcanisé : alésage, paroi, concentricité et surface. La conception de la filière, la vitesse de ligne, l'étirage et le refroidissement influencent le tube et l'orientation du mélange. Ils ne fixent ni le nombre d'aiguilles d'une machine de tricotage ni le nombre de fuseaux d'une tresseuse.
Si une spécification indique « densité longitudinale élevée » mais ne décrit que l'extrudeuse, l'exigence est incomplète. Précisez si la densité concerne le tricot, le tressage ou le tuyau fini, et dans quelle direction elle est mesurée.
Tricotage : nombre d'aiguilles et densité longitudinale
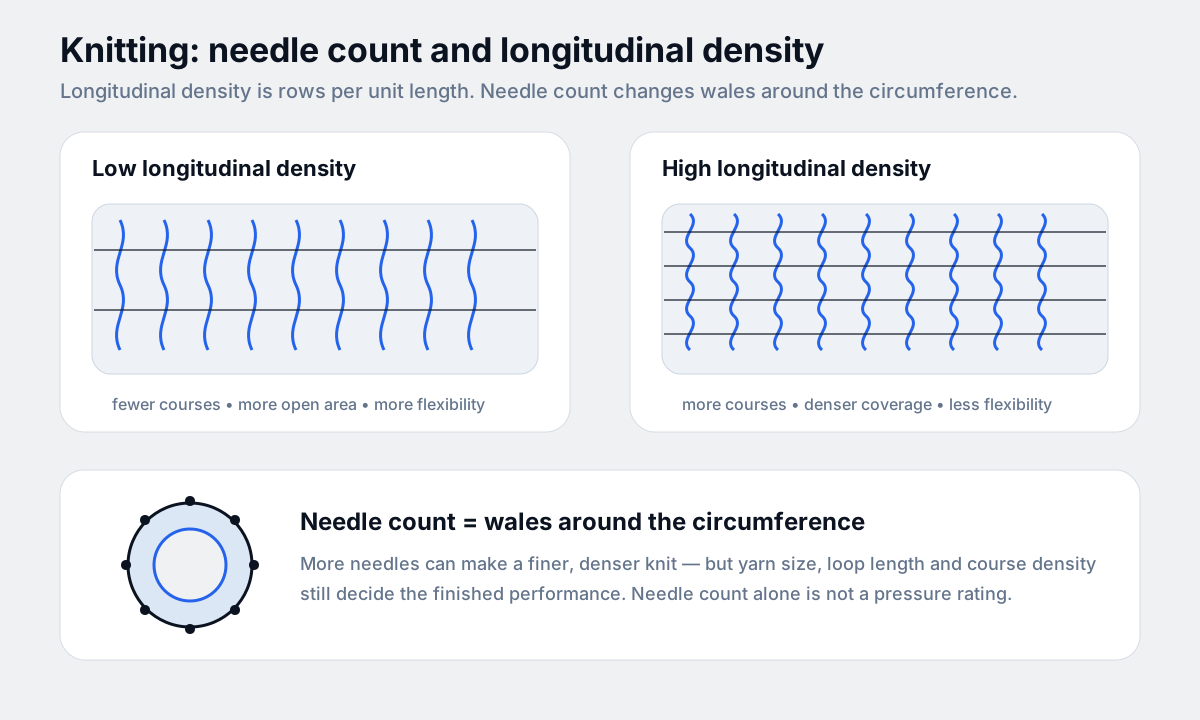
Le nombre d'aiguilles est le nombre d'aiguilles autour du cylindre de tricotage. Il fixe le nombre de colonnes de mailles sur la circonférence du tuyau et donc la plage de diamètres que la machine peut couvrir efficacement. Plus d'aiguilles peuvent donner une structure plus fine et plus dense sur la circonférence, mais le résultat dépend aussi de la taille du fil, de la longueur de maille, de la densité de rangées et du diamètre du mandrin.
La densité longitudinale est principalement contrôlée par les rangées par unité de longueur : la proximité des rangées de mailles le long du tuyau. Une densité de rangées plus élevée peut améliorer la couverture et le maintien de forme, mais aussi réduire la flexibilité, augmenter le poids et ralentir la production. Une densité plus faible peut être plus flexible, mais laisser davantage de zones ouvertes et moins de maintien sous pression.
Le nombre d'aiguilles seul n'est pas une pression de service. Deux tricots avec le même nombre d'aiguilles peuvent se comporter différemment si le fil, la longueur de maille ou la densité de rangées changent.
Tressage : nombre de fuseaux, angle et couverture
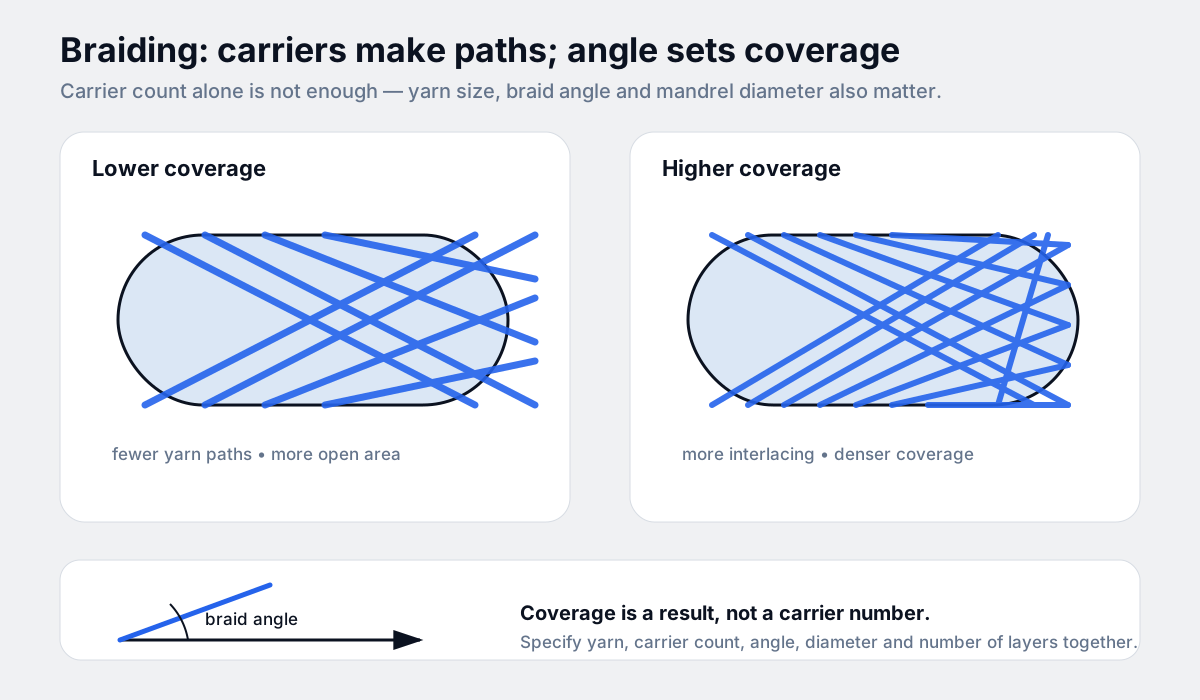
Sur une tresseuse, le nombre de fuseaux est le nombre de bobines de fil qui tournent autour du mandrin. Il influence le nombre de trajets de fil qui se croisent dans la tresse et la couverture que la couche peut produire. Un nombre de fuseaux plus élevé peut permettre une structure plus dense ou plus entrelacée, mais le résultat final dépend aussi de la taille du fil, de l'angle de tressage, du diamètre du mandrin et du nombre de couches.
L'angle de tressage compte autant que le nombre de fuseaux. Un angle plus raide modifie la couverture, l'allongement et la réponse du renfort à la pression ; un angle plus plat modifie les mêmes propriétés dans l'autre sens. Le nombre de fuseaux sans l'angle et la spécification du fil ne suffit pas à comparer deux constructions.
Plus de renfort n'est pas automatiquement mieux. Cela peut améliorer la résistance à la pression ou à l'abrasion, mais aussi réduire la flexibilité, augmenter le poids et le coût, et compliquer le montage. La bonne densité est celle qui répond à la condition de service sans surdimensionner la pièce.
Comment spécifier le renfort sans deviner
Envoyez le plan ou l'échantillon du tuyau et indiquez la construction à reproduire. Une spécification utile comprend :
- Alésage et épaisseur de paroi du tuyau, avec le diamètre extérieur réel si disponible.
- Type de renfort : tricot, tressage, spirale ou combinaison.
- Direction de la densité : longitudinale, transversale ou les deux.
- Nombre d'aiguilles ou de fuseaux uniquement s'il est déjà fixé par la pièce existante.
- Type, titre et construction du fil, si connu.
- Pression de service, pression de pointe et vide.
- Température, fluide et durée de vie.
- Flexibilité, rayon de courbure et méthode de montage.
Lorsqu'une valeur n'est pas fixée, confirmez-la avec l'échantillon ou le plan. Ne copiez pas un nombre d'aiguilles ou de fuseaux d'un tuyau d'un autre diamètre en supposant que la couverture sera identique. Pour une vue d'ensemble des défaillances, voir pourquoi les tuyaux lâchent.
En résumé : spécifiez la couche, pas seulement la machine
L'extrusion, le tricotage et le tressage sont souvent abordés ensemble parce qu'ils se succèdent, mais ils répondent à des questions différentes. L'extrusion définit le tube. Le tricotage et le tressage définissent le renfort. La densité nécessaire résulte du fil, du réglage de la machine et de la condition de service — pas d'un seul chiffre sur un pupitre.
| Procédé | Variables principales | Ce qu'il ne dit pas |
|---|---|---|
| Extrusion | Alésage, paroi, concentricité, mélange, étirage et refroidissement | Densité de rangées du tricot ou nombre de fuseaux |
| Tricotage | Nombre d'aiguilles, colonnes de mailles, rangées par unité de longueur, fil et longueur de maille | Pression de service seule |
| Tressage | Nombre de fuseaux, angle de tressage, taille du fil, diamètre du mandrin et nombre de couches | Couverture sur un autre diamètre sans nouvelle vérification |
Si vous ne retenez qu'une chose : indiquez la direction et l'unité de la densité, nommez le procédé de renfort et envoyez l'échantillon ou le plan. Cela donne à l'usine assez d'informations pour reproduire la construction au lieu de deviner à partir d'un nombre d'aiguilles ou de fuseaux.
Produits
Envoyez un plan, une photo avec une règle ou l'ancien échantillon. Nous confirmerons le tuyau, le renfort et la direction de densité avant le devis.