Densidade de reforço da mangueira: extrusão, malharia e trançado
Uma densidade longitudinal alta ou baixa não é um ajuste da extrusora. É uma propriedade da camada de reforço. Para especificá-la de forma útil, separe o que a linha de extrusão controla do que a máquina de malharia ou de trançado controla.
Três processos, três funções diferentes
Um tubo de borracha extrudado define o diâmetro interno, a parede e o composto. Uma camada de malha ou trançada adiciona resistência, controle de forma e resistência à pressão ou à abrasão. Os três processos interagem, mas não controlam as mesmas variáveis.
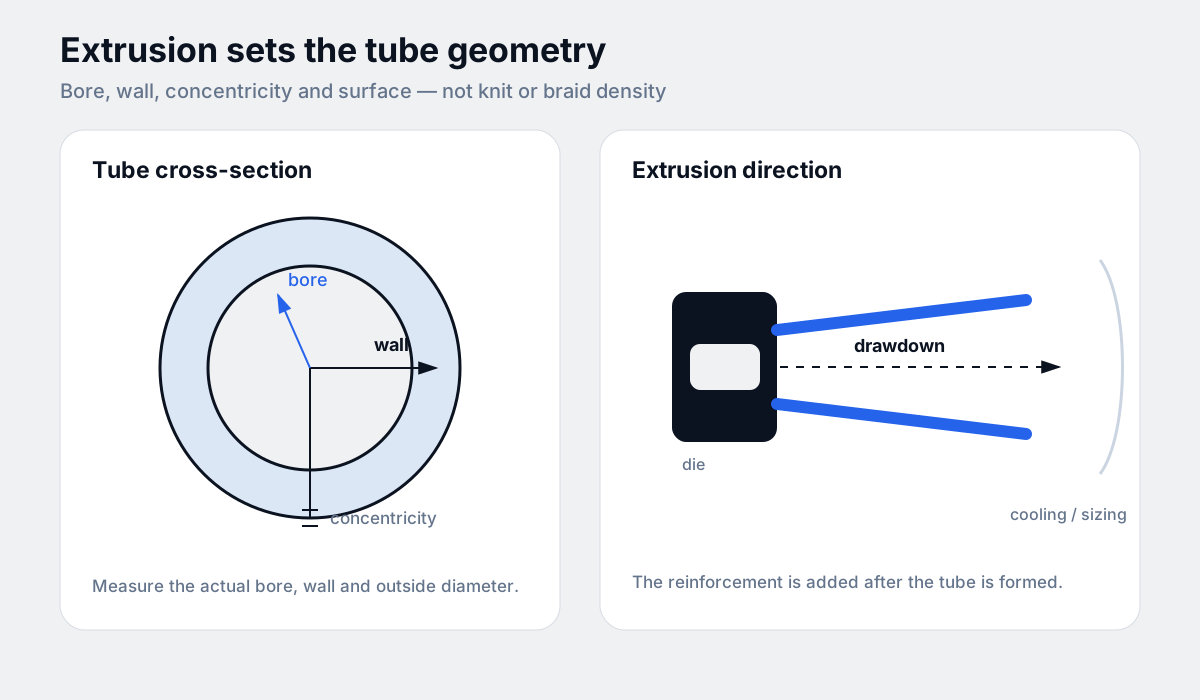
- Extrusão: diâmetro interno, espessura de parede, concentricidade, superfície e distribuição do composto.
- Malharia: estrutura de malha, número de agulhas, carreiras por unidade de comprimento e flexibilidade.
- Trançado: número de fusos, trajeto do fio, ângulo de trançado e cobertura.
O que significam “alta” e “baixa” densidade longitudinal
Em uma mangueira reforçada, a densidade longitudinal descreve quanto reforço é distribuído ao longo do eixo da mangueira. Costuma ser expressa em carreiras por unidade de comprimento para uma malha, ou em passo de trançado e cobertura para um trançado. A densidade transversal descreve quantas colunas de malha ou trajetos de fio correm ao redor da circunferência.
As palavras “alta” e “baixa” só são úteis quando a unidade e a direção são informadas. Uma malha densa ao longo do comprimento não é a mesma coisa que um número alto de agulhas ao redor da circunferência, e nenhum dos dois sozinho indica a pressão de trabalho da mangueira acabada.
A extrusão define o tubo, não a densidade da malha
A extrusora controla o tubo não vulcanizado: diâmetro interno, parede, concentricidade e superfície. O projeto da matriz, a velocidade da linha, o estiramento e o resfriamento afetam o tubo e a orientação do composto. Eles não definem o número de agulhas de uma máquina de malharia nem o número de fusos de uma trançadeira.
Se uma especificação diz “alta densidade longitudinal” mas descreve apenas a extrusora, o requisito está incompleto. Informe se a densidade pertence à malha, ao trançado ou à mangueira acabada, e a direção de medição.
Malharia: número de agulhas e densidade longitudinal
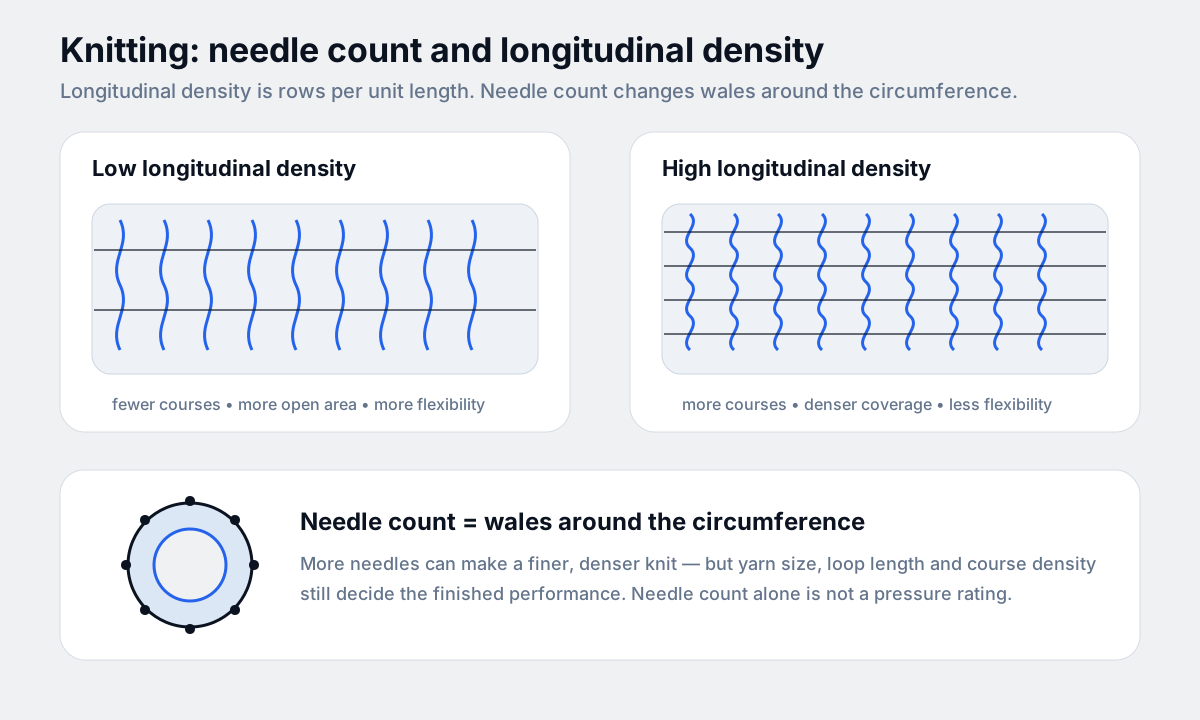
O número de agulhas é a quantidade de agulhas ao redor do cilindro de malharia. Ele define o número de colunas de malha ao redor da mangueira e, portanto, a faixa de diâmetros que a máquina consegue cobrir com eficiência. Mais agulhas podem dar uma estrutura mais fina e densa ao redor da circunferência, mas o resultado também depende do tamanho do fio, do comprimento da laçada, da densidade de carreiras e do diâmetro do mandril.
A densidade longitudinal é controlada principalmente pelas carreiras por unidade de comprimento: a proximidade das fileiras de laçadas ao longo da mangueira. Uma densidade de carreiras maior pode melhorar a cobertura e o suporte de forma, mas também pode reduzir a flexibilidade, aumentar o peso e diminuir a produção. Uma densidade menor pode ser mais flexível, mas pode deixar mais área aberta e menos suporte sob pressão.
O número de agulhas sozinho não é uma pressão de trabalho. Duas malhas com o mesmo número de agulhas podem se comportar de forma diferente se o fio, o comprimento da laçada ou a densidade de carreiras mudarem.
Trançado: número de fusos, ângulo e cobertura
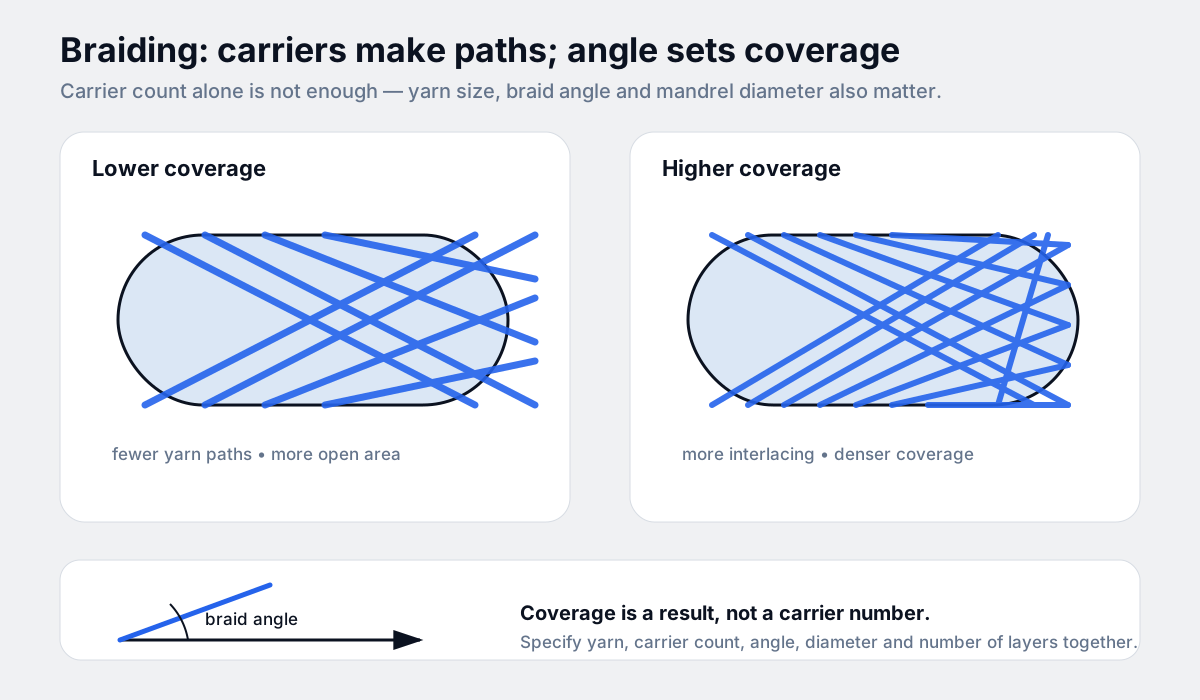
Em uma trançadeira, o número de fusos é a quantidade de bobinas de fio que se movem ao redor do mandril. Ele afeta quantos trajetos de fio se cruzam no trançado e quanta cobertura a camada pode produzir. Um número maior de fusos pode suportar uma estrutura mais densa ou mais entrelaçada, mas o resultado final também depende do tamanho do fio, do ângulo de trançado, do diâmetro do mandril e do número de camadas.
O ângulo de trançado importa tanto quanto o número de fusos. Um ângulo mais inclinado muda a cobertura, o alongamento e a resposta do reforço à pressão; um ângulo mais plano muda as mesmas propriedades na direção oposta. O número de fusos sem o ângulo e a especificação do fio não basta para comparar duas construções.
Mais reforço não é automaticamente melhor. Pode melhorar a resistência à pressão ou à abrasão, mas também reduzir a flexibilidade, aumentar o peso e o custo e dificultar a montagem. A densidade certa é a que atende à condição de serviço sem superdimensionar a peça.
Como especificar o reforço sem adivinhar
Envie o desenho ou a amostra da mangueira e informe a construção que deseja reproduzir. Uma especificação útil inclui:
- Diâmetro interno e espessura de parede da mangueira, com o diâmetro externo real, se disponível.
- Tipo de reforço: malha, trançado, espiral ou uma combinação.
- Direção da densidade: longitudinal, transversal ou ambas.
- Número de agulhas ou de fusos somente se já estiver definido pela peça existente.
- Tipo, título e construção do fio, se conhecido.
- Pressão de trabalho, pressão de pico e vácuo.
- Temperatura, fluido e vida útil.
- Flexibilidade, raio de curvatura e método de montagem.
Quando um valor não estiver definido, confirme com a amostra ou o desenho. Não copie um número de agulhas ou fusos de uma mangueira de outro diâmetro e presuma que a cobertura será a mesma. Para o panorama geral de falhas, veja por que as mangueiras falham.
Resumo: especifique a camada, não apenas a máquina
Extrusão, malharia e trançado costumam ser tratados juntos porque acontecem em sequência, mas respondem a perguntas diferentes. A extrusão define o tubo. A malharia e o trançado definem o reforço. A densidade necessária é resultado do fio, do ajuste da máquina e da condição de serviço — não de um único número em um painel de controle.
| Processo | Variáveis principais | O que ele não informa |
|---|---|---|
| Extrusão | Diâmetro interno, parede, concentricidade, composto, estiramento e resfriamento | Densidade de carreiras da malha ou número de fusos |
| Malharia | Número de agulhas, colunas de malha, carreiras por unidade de comprimento, fio e comprimento da laçada | Pressão de trabalho sozinha |
| Trançado | Número de fusos, ângulo de trançado, tamanho do fio, diâmetro do mandril e número de camadas | Cobertura em outro diâmetro sem nova verificação |
Se você só lembrar de uma coisa: informe a direção e a unidade da densidade, nomeie o processo de reforço e envie a amostra ou o desenho. Isso dá à fábrica informação suficiente para igualar a construção em vez de adivinhar a partir de um número de agulhas ou fusos.
Produtos
Envie um desenho, uma foto com régua ou a amostra antiga. Confirmaremos a mangueira, o reforço e a direção da densidade antes de cotar.