Densità di rinforzo del tubo: estrusione, maglieria e intrecciatura
Una densità longitudinale alta o bassa non è un'impostazione dell'estrusore. È una proprietà dello strato di rinforzo. Per specificarla in modo utile, separa ciò che controlla la linea di estrusione da ciò che controlla la macchina da maglieria o da intrecciatura.
Tre processi, tre compiti diversi
Un tubo in gomma estruso definisce l'alesaggio, la parete e la mescola. Uno strato a maglia o intrecciato aggiunge resistenza, controllo della forma e resistenza alla pressione o all'abrasione. I tre processi interagiscono, ma non controllano le stesse variabili.
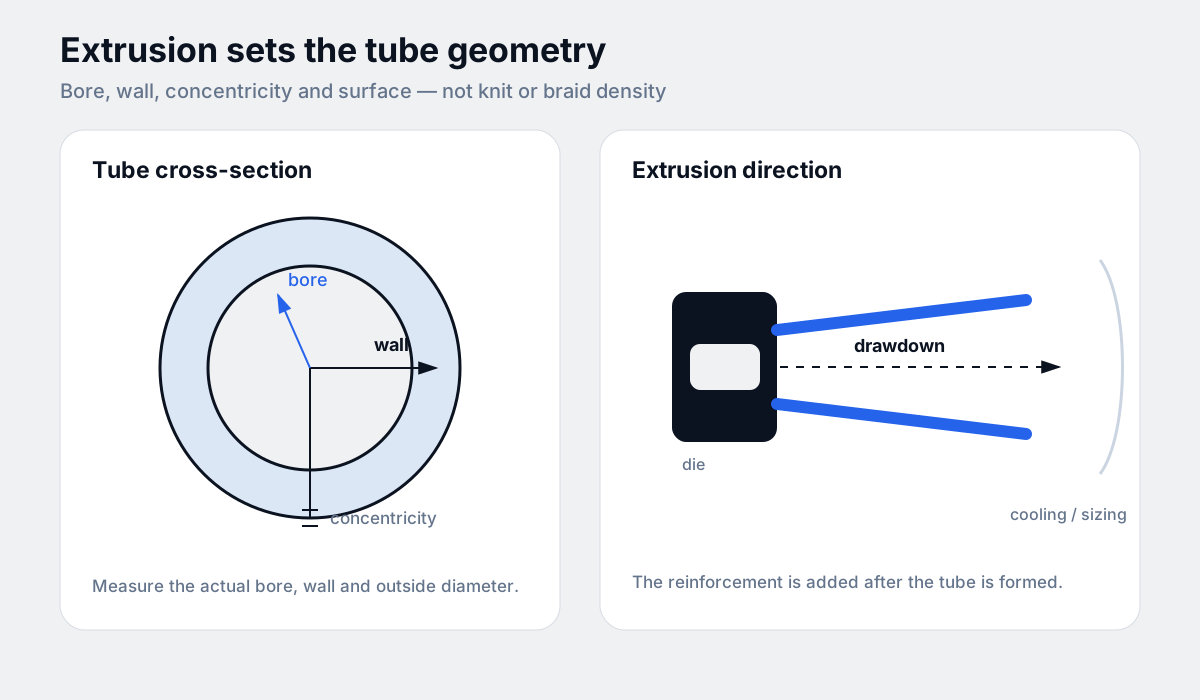
- Estrusione: alesaggio, spessore di parete, concentricità, superficie e distribuzione della mescola.
- Maglieria: struttura delle maglie, numero di aghi, corsi per unità di lunghezza e flessibilità.
- Intrecciatura: numero di fusi, percorso del filo, angolo di intrecciatura e copertura.
Cosa significano “alta” e “bassa” densità longitudinale
In un tubo rinforzato, la densità longitudinale descrive quanto rinforzo è distribuito lungo l'asse del tubo. È spesso espressa in corsi per unità di lunghezza per una maglia, o in passo di intrecciatura e copertura per un'intrecciatura. La densità trasversale descrive quante colonne di maglia o percorsi di filo corrono lungo la circonferenza.
Le parole “alta” e “bassa” sono utili solo quando sono indicati l'unità e la direzione. Una maglia densa lungo la lunghezza non è la stessa cosa di un numero elevato di aghi lungo la circonferenza, e nessuno dei due da solo indica la pressione di esercizio del tubo finito.
L'estrusione definisce il tubo, non la densità della maglia
L'estrusore controlla il tubo non vulcanizzato: alesaggio, parete, concentricità e superficie. Il progetto della filiera, la velocità di linea, lo stiramento e il raffreddamento influenzano il tubo e l'orientamento della mescola. Non fissano il numero di aghi di una macchina da maglieria né il numero di fusi di un'intrecciatrice.
Se una specifica indica “alta densità longitudinale” ma descrive solo l'estrusore, il requisito è incompleto. Indica se la densità riguarda la maglia, l'intrecciatura o il tubo finito, e la direzione di misura.
Maglieria: numero di aghi e densità longitudinale
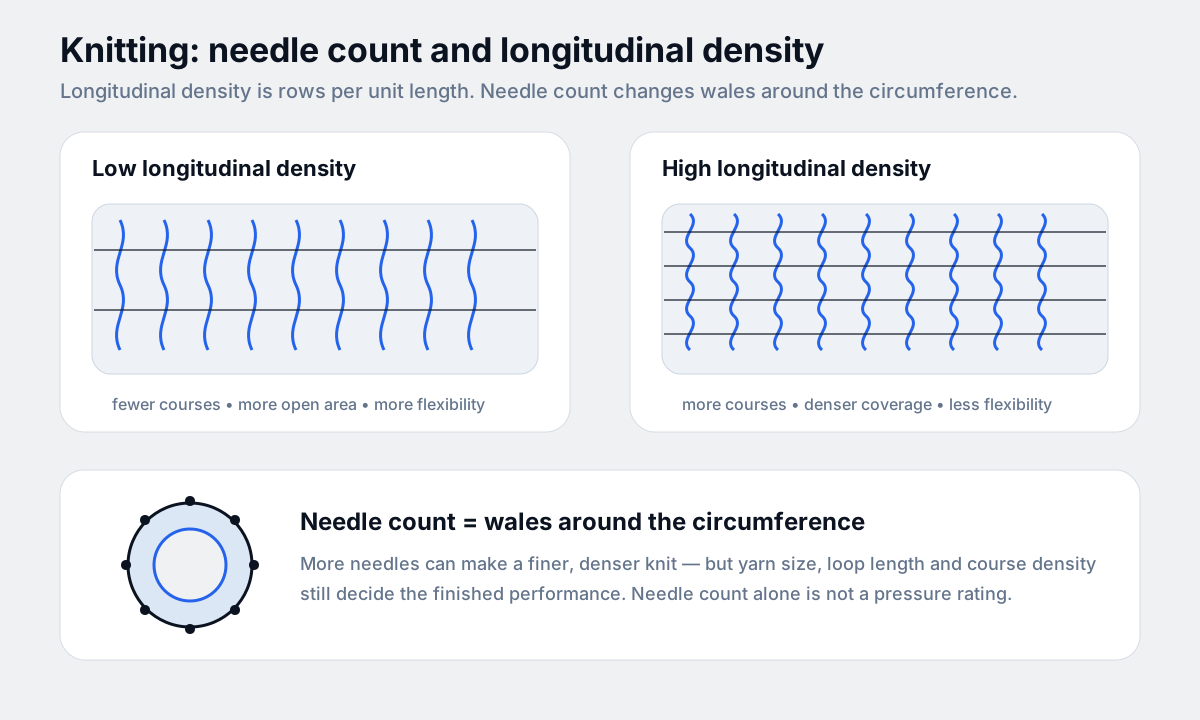
Il numero di aghi è il numero di aghi attorno al cilindro della macchina da maglieria. Determina il numero di colonne di maglia lungo la circonferenza del tubo e quindi l'intervallo di diametri che la macchina può coprire in modo efficiente. Più aghi possono dare una struttura più fine e densa lungo la circonferenza, ma il risultato dipende anche dalla dimensione del filo, dalla lunghezza della maglia, dalla densità dei corsi e dal diametro del mandrino.
La densità longitudinale è controllata principalmente dai corsi per unità di lunghezza: quanto vicini sono i ferri di maglia lungo il tubo. Una densità dei corsi più alta può migliorare la copertura e il supporto della forma, ma può anche ridurre la flessibilità, aumentare il peso e rallentare la produzione. Una densità più bassa può essere più flessibile, ma può lasciare più area aperta e meno supporto sotto pressione.
Il numero di aghi da solo non è una pressione di esercizio. Due maglie con lo stesso numero di aghi possono comportarsi diversamente se cambiano il filo, la lunghezza della maglia o la densità dei corsi.
Intrecciatura: numero di fusi, angolo e copertura
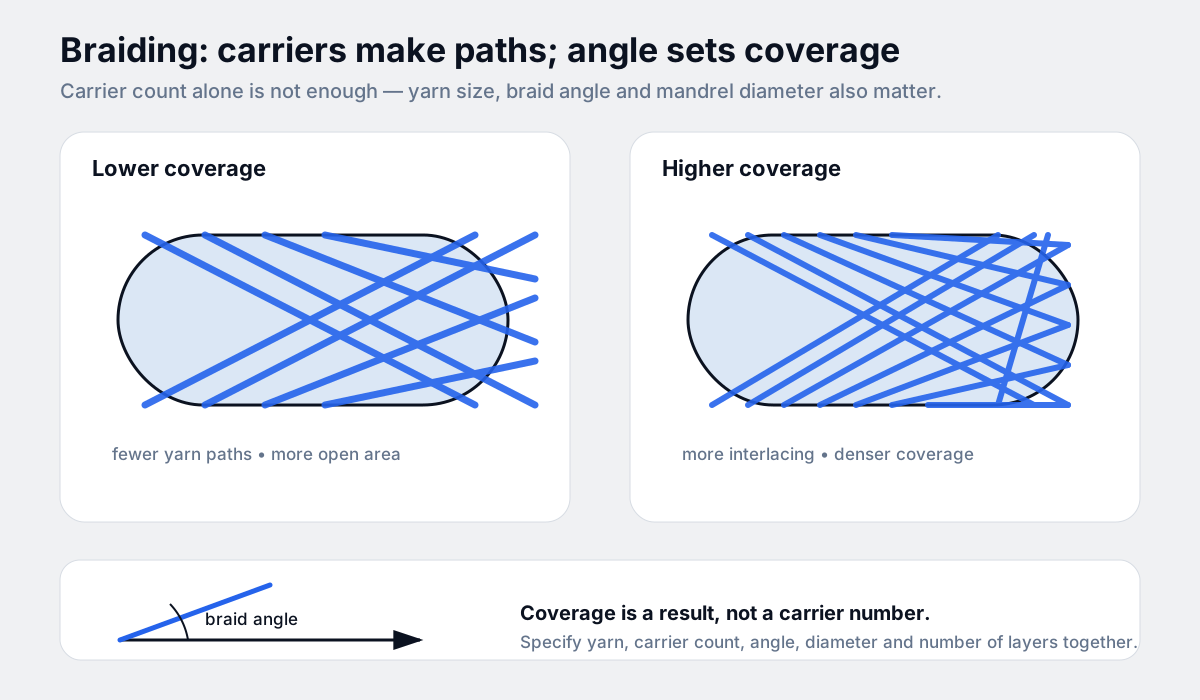
Su un'intrecciatrice, il numero di fusi è il numero di rocche di filo che si muovono attorno al mandrino. Influisce su quanti percorsi di filo si incrociano nell'intrecciatura e su quanta copertura può produrre lo strato. Un numero di fusi più alto può supportare una struttura più densa o più intrecciata, ma il risultato finale dipende anche dalla dimensione del filo, dall'angolo di intrecciatura, dal diametro del mandrino e dal numero di strati.
L'angolo di intrecciatura conta quanto il numero di fusi. Un angolo più ripido cambia copertura, allungamento e risposta del rinforzo alla pressione; un angolo più piatto cambia le stesse proprietà nella direzione opposta. Il numero di fusi senza l'angolo e la specifica del filo non basta per confrontare due costruzioni.
Più rinforzo non è automaticamente meglio. Può migliorare la resistenza alla pressione o all'abrasione, ma può anche ridurre la flessibilità, aumentare peso e costo e rendere il montaggio più difficile. La densità giusta è quella che soddisfa la condizione di esercizio senza sovradimensionare il pezzo.
Come specificare il rinforzo senza indovinare
Invia il disegno o il campione del tubo e indica la costruzione da riprodurre. Una specifica utile comprende:
- Alesaggio e spessore di parete del tubo, con il diametro esterno reale se disponibile.
- Tipo di rinforzo: maglia, intrecciatura, spirale o una combinazione.
- Direzione della densità: longitudinale, trasversale o entrambe.
- Numero di aghi o di fusi solo se è già fissato dal pezzo esistente.
- Tipo, titolo e costruzione del filo, se noto.
- Pressione di esercizio, pressione di picco e vuoto.
- Temperatura, fluido e durata.
- Flessibilità, raggio di curvatura e metodo di montaggio.
Quando un valore non è fissato, confermalo con il campione o il disegno. Non copiare un numero di aghi o di fusi da un tubo di diametro diverso e non dare per scontato che la copertura sarà la stessa. Per il quadro generale dei guasti, vedi perché i tubi si rompono.
In sintesi: specifica lo strato, non solo la macchina
Estrusione, maglieria e intrecciatura sono spesso trattate insieme perché si susseguono, ma rispondono a domande diverse. L'estrusione definisce il tubo. La maglieria e l'intrecciatura definiscono il rinforzo. La densità necessaria è il risultato del filo, dell'impostazione della macchina e della condizione di esercizio — non di un singolo numero su un pannello.
| Processo | Variabili principali | Cosa non ti dice |
|---|---|---|
| Estrusione | Alesaggio, parete, concentricità, mescola, stiramento e raffreddamento | Densità dei corsi o numero di fusi |
| Maglieria | Numero di aghi, colonne di maglia, corsi per unità di lunghezza, filo e lunghezza della maglia | Pressione di esercizio da sola |
| Intrecciatura | Numero di fusi, angolo di intrecciatura, dimensione del filo, diametro del mandrino e numero di strati | Copertura su un altro diametro senza nuova verifica |
Se ricordi solo una cosa: indica la direzione e l'unità della densità, nomina il processo di rinforzo e invia il campione o il disegno. Questo dà alla fabbrica informazioni sufficienti per riprodurre la costruzione invece di indovinare da un numero di aghi o di fusi.
Prodotti
Invia un disegno, una foto con un righello o il vecchio campione. Confermeremo tubo, rinforzo e direzione della densità prima del preventivo.