Densidad de refuerzo de la manguera: extrusión, tejido de punto y trenzado
Una densidad longitudinal alta o baja no es un ajuste de la extrusora. Es una propiedad de la capa de refuerzo. Para especificarla de forma útil, separe lo que controla la línea de extrusión de lo que controla la máquina de tejido o de trenzado.
Tres procesos, tres trabajos distintos
Un tubo de goma extruido define el diámetro interior, la pared y el compuesto. Una capa tejida o trenzada añade resistencia, control de forma y resistencia a la presión o a la abrasión. Los tres procesos interactúan, pero no controlan las mismas variables.
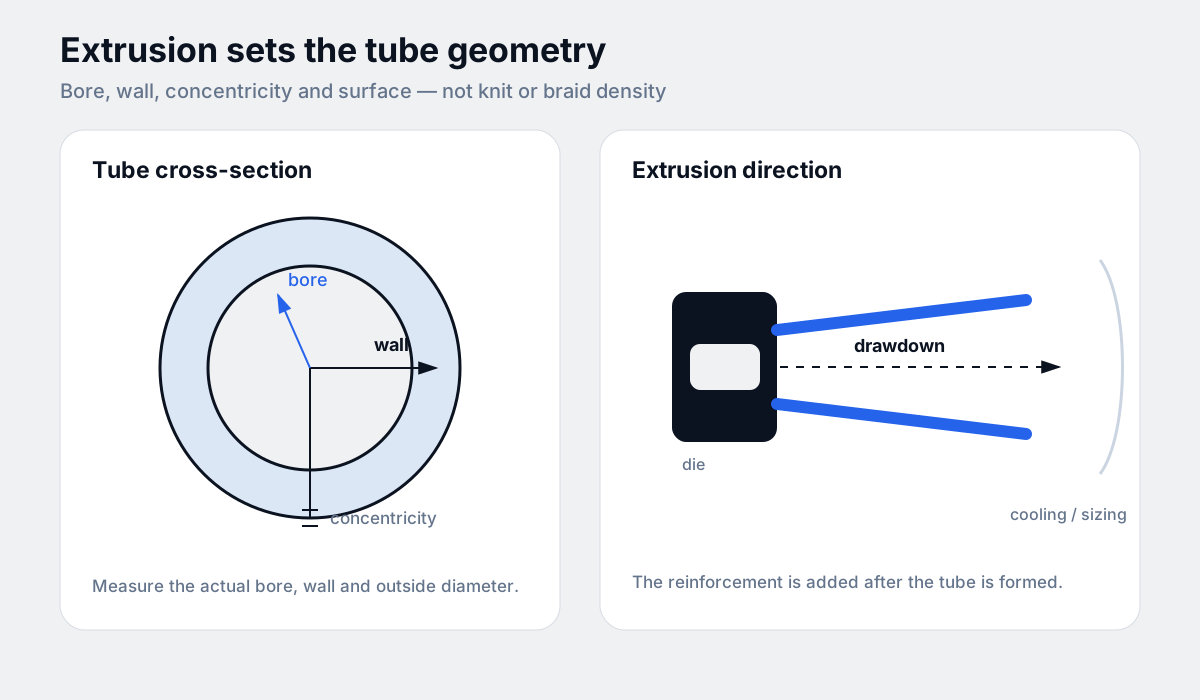
- Extrusión: diámetro interior, espesor de pared, concentricidad, superficie y distribución del compuesto.
- Tejido de punto: estructura de malla, número de agujas, pasadas por unidad de longitud y flexibilidad.
- Trenzado: número de portabobinas, recorrido del hilo, ángulo de trenzado y cobertura.
Qué significan “alta” y “baja” densidad longitudinal
En una manguera reforzada, la densidad longitudinal describe cuánto refuerzo se concentra a lo largo del eje de la manguera. A menudo se expresa en pasadas por unidad de longitud para un tejido, o en paso de trenzado y cobertura para un trenzado. La densidad transversal describe cuántas columnas de malla o recorridos de hilo corren alrededor de la circunferencia.
Las palabras “alta” y “baja” solo son útiles cuando se indican la unidad y la dirección. Un tejido denso a lo largo no es lo mismo que un número alto de agujas alrededor de la circunferencia, y ninguno de los dos por sí solo indica la presión de trabajo de la manguera terminada.
La extrusión define el tubo, no la densidad del tejido
La extrusora controla el tubo sin vulcanizar: diámetro interior, pared, concentricidad y superficie. El diseño de la hilera, la velocidad de línea, el estirado y el enfriamiento afectan al tubo y a la orientación del compuesto. No fijan el número de agujas de una máquina de tejido ni el número de portabobinas de una trenzadora.
Si una especificación dice “alta densidad longitudinal” pero solo describe la extrusora, el requisito está incompleto. Indique si la densidad corresponde al tejido, al trenzado o a la manguera terminada, y la dirección de medición.
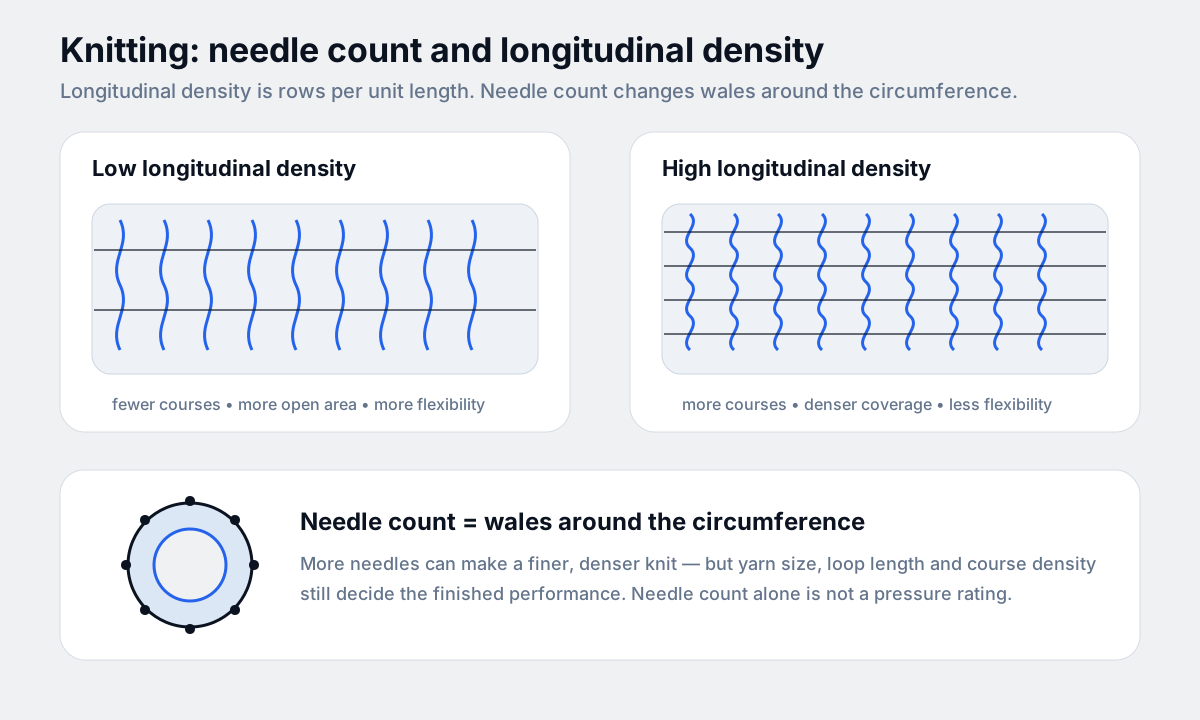
Tejido de punto: número de agujas y densidad longitudinal
El número de agujas es la cantidad de agujas alrededor del cilindro de tejido. Define el número de columnas de malla alrededor de la manguera y, por tanto, el rango de diámetros que la máquina puede cubrir con eficiencia. Más agujas pueden dar una estructura más fina y densa alrededor de la circunferencia, pero el resultado también depende del tamaño del hilo, la longitud de malla, la densidad de pasadas y el diámetro del mandril.
La densidad longitudinal se controla principalmente con las pasadas por unidad de longitud: la proximidad entre las hileras de mallas a lo largo de la manguera. Una mayor densidad de pasadas puede mejorar la cobertura y el soporte de forma, pero también puede reducir la flexibilidad, aumentar el peso y ralentizar la producción. Una densidad menor puede ser más flexible, pero puede dejar más área abierta y menos soporte bajo presión.
El número de agujas por sí solo no es una presión de trabajo. Dos tejidos con el mismo número de agujas pueden comportarse de forma distinta si cambian el hilo, la longitud de malla o la densidad de pasadas.
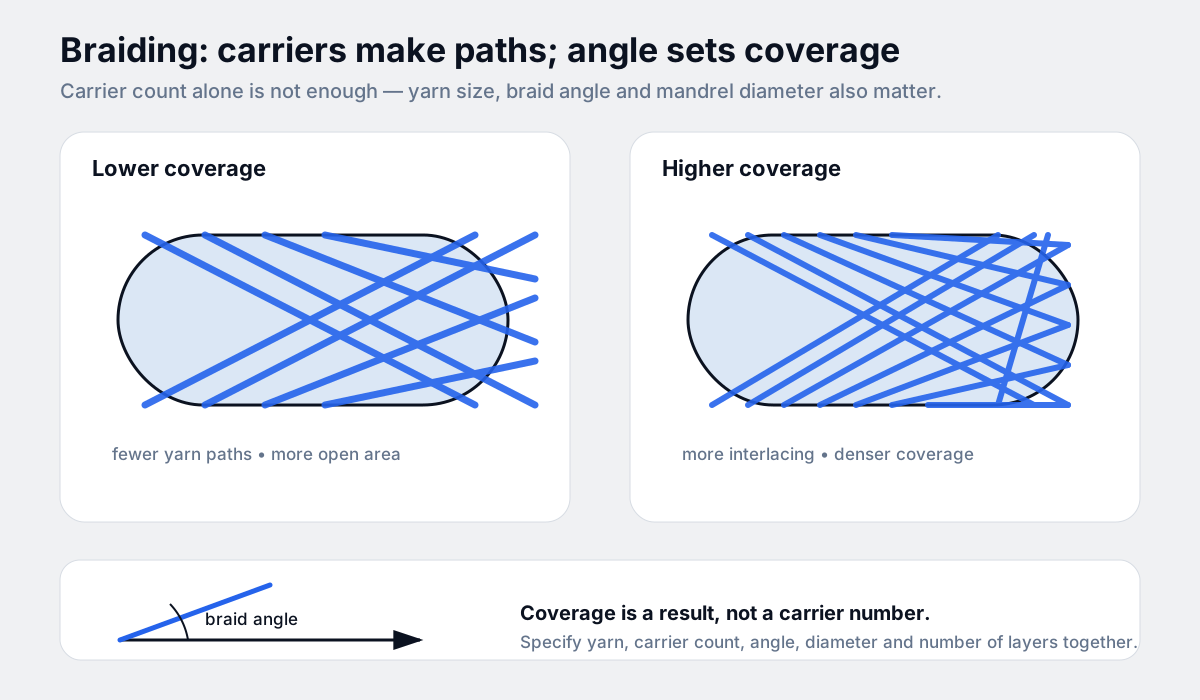
Trenzado: número de portabobinas, ángulo y cobertura
En una trenzadora, el número de portabobinas es la cantidad de bobinas de hilo que se mueven alrededor del mandril. Afecta a cuántos recorridos de hilo se cruzan en el trenzado y a la cobertura que puede producir la capa. Un mayor número de portabobinas puede soportar una estructura más densa o más entrelazada, pero el resultado final también depende del tamaño del hilo, el ángulo de trenzado, el diámetro del mandril y el número de capas.
El ángulo de trenzado importa tanto como el número de portabobinas. Un ángulo más pronunciado cambia la cobertura, el alargamiento y la respuesta del refuerzo a la presión; un ángulo más plano cambia las mismas propiedades en la dirección opuesta. El número de portabobinas sin el ángulo y la especificación del hilo no basta para comparar dos construcciones.
Más refuerzo no es automáticamente mejor. Puede mejorar la resistencia a la presión o a la abrasión, pero también reducir la flexibilidad, añadir peso y coste, y dificultar el montaje. La densidad correcta es la que cumple la condición de servicio sin sobredimensionar la pieza.
Cómo especificar el refuerzo sin adivinar
Envíe el plano o la muestra de la manguera e indique la construcción que intenta reproducir. Una especificación útil incluye:
- Diámetro interior y espesor de pared de la manguera, con el diámetro exterior real si está disponible.
- Tipo de refuerzo: tejido, trenzado, espiral o una combinación.
- Dirección de la densidad: longitudinal, transversal o ambas.
- Número de agujas o de portabobinas solo si ya está fijado por la pieza existente.
- Tipo, título y construcción del hilo, si se conoce.
- Presión de trabajo, presión máxima y vacío.
- Temperatura, fluido y vida útil.
- Flexibilidad, radio de curvatura y método de montaje.
Cuando un valor no esté fijado, confírmelo con la muestra o el plano. No copie un número de agujas o portabobinas de una manguera de otro diámetro y suponga que la cobertura será la misma. Para ver el panorama general de fallos, consulte por qué fallan las mangueras.
Conclusión: especifique la capa, no solo la máquina
La extrusión, el tejido y el trenzado suelen tratarse juntos porque se suceden, pero responden a preguntas distintas. La extrusión define el tubo. El tejido y el trenzado definen el refuerzo. La densidad que necesita es el resultado del hilo, el ajuste de la máquina y la condición de servicio, no un único número en un panel de control.
| Proceso | Variables principales | Lo que no le dice |
|---|---|---|
| Extrusión | Diámetro interior, pared, concentricidad, compuesto, estirado y enfriamiento | Densidad de pasadas del tejido o número de portabobinas |
| Tejido de punto | Número de agujas, columnas de malla, pasadas por unidad de longitud, hilo y longitud de malla | Presión de trabajo por sí sola |
| Trenzado | Número de portabobinas, ángulo de trenzado, tamaño del hilo, diámetro del mandril y número de capas | Cobertura en otro diámetro sin volver a comprobar |
Si solo recuerda una cosa: indique la dirección y la unidad de la densidad, nombre el proceso de refuerzo y envíe la muestra o el plano. Eso da a la fábrica información suficiente para igualar la construcción en lugar de adivinar a partir de un número de agujas o portabobinas.
Productos
Envíe un plano, una foto con una regla o la muestra antigua. Confirmaremos la manguera, el refuerzo y la dirección de la densidad antes de cotizar.